Snapmaker U1: errori frequenti e come risolverli
Axis movement anomaly, filamento bloccato e stampe imperfette date per colpa dell'umidita': i problemi reali della U1 e le soluzioni che hanno funzionato.
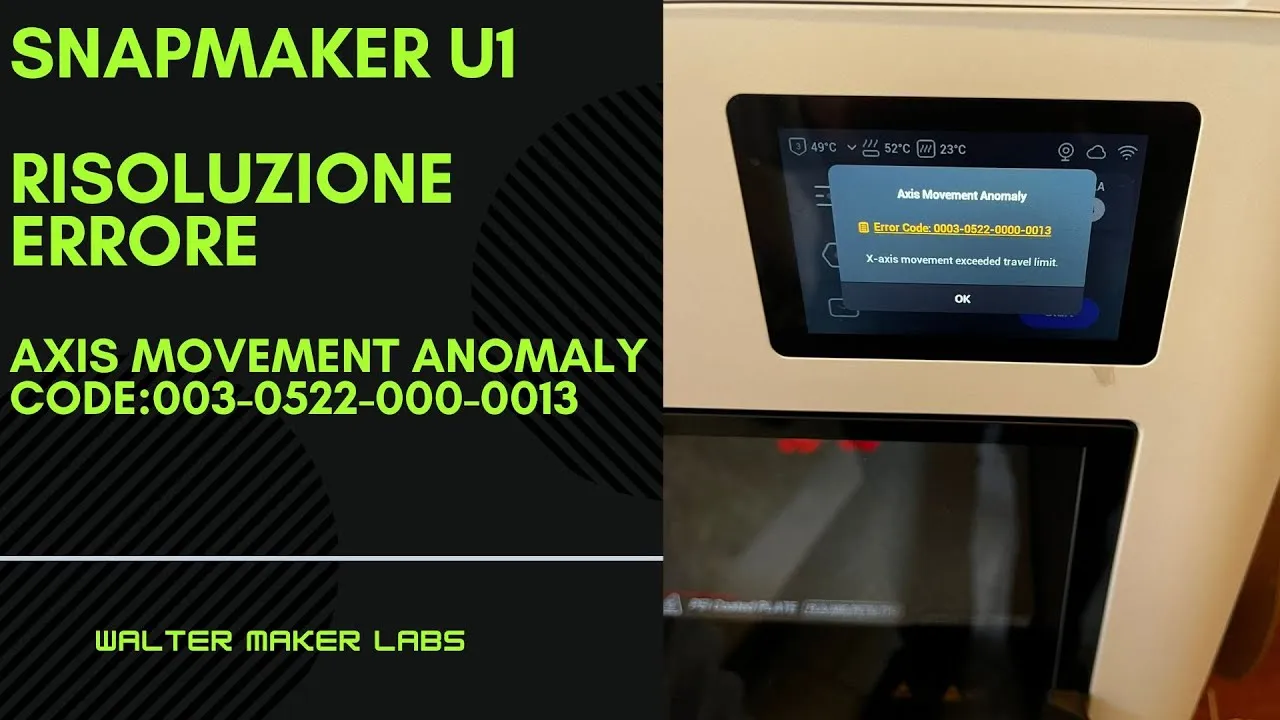
Sulla U1 i problemi che ho incontrato hanno una caratteristica in comune: sembrano guasti meccanici e quasi mai lo sono. Il piu’ istruttivo e’ il primo.
Axis movement anomaly: non e’ la meccanica
Durante una stampa compare axis movement anomaly. Il nome suggerisce un asse che si inceppa, una
cinghia lenta, un carrello che urta qualcosa — e la reazione istintiva e’ smontare.
La causa e’ software. E’ un bug di Snapmaker Orca legato alla torre di spurgo impostata di default.
La soluzione e’ una modifica alla configurazione della torre di spurgo nello slicer. Nessun intervento hardware, nessuna calibrazione, nessun ricambio: solo un’impostazione.
E’ il tipo di problema che fa perdere giornate intere a chi lo affronta dal lato sbagliato, perche’ ogni verifica meccanica torna negativa e sembra di non trovare niente.
Perche’ succede: la torre di spurgo e’ una struttura che la macchina costruisce a lato del pezzo per scaricare il materiale a ogni cambio utensile. Se le sue coordinate finiscono fuori dall’area utile o in conflitto con la sequenza dei movimenti, il firmware rileva uno spostamento che non corrisponde a quanto previsto e si ferma — segnalando un’anomalia d’asse, che e’ quello che effettivamente misura, pur non essendo la causa.
Morale: su una macchina a cambio utensile, prima di aprire la stampante controlla lo slicer.
Filamento bloccato
Capita, e sulla U1 la sequenza per liberarlo e’ mostrata per intero nel video. Non richiede ricambi.
Umidita’: quando lo e’ e quando non lo e’
Due video in due giorni, e sono il paio piu’ utile della serie, perche’ raccontano i due lati della stessa questione.
Il filamento umido e’ un problema reale. Il PLA assorbe acqua dall’aria; in stampa l’acqua evapora nell’ugello e produce microbolle. Il risultato sono superfici opache, piccoli crepitii durante l’estrusione e pezzi piu’ fragili.
Ma non e’ la causa di tutto. Il secondo video mostra una stampa problematica che con l’umidita’ non c’entra nulla. L’umidita’ e’ diventata la spiegazione di default per qualsiasi difetto, e questo porta a essiccare bobine perfettamente asciutte invece di cercare la causa vera — che puo’ essere la temperatura, la velocita’, un profilo sbagliato o il raffreddamento.
Il metodo sensato: prima di dare la colpa all’umidita’, chiediti se il difetto e’ coerente con l’umidita’. Bolle, crepitii e superfici opache si’. Un angolo che si stacca o una quota sbagliata no.
In sintesi
| Sintomo | Dove guardare per primo |
|---|---|
axis movement anomaly |
Lo slicer, non la meccanica: torre di spurgo |
| Filamento bloccato | Percorso del filamento, senza smontare |
| Superfici opache, crepitii | Umidita’ del filamento |
| Difetti di quota o adesione | Tutto tranne l’umidita’ |
I video, in ordine
Errore axis movement anomaly
Non e' meccanico: e' la torre di spurgo impostata di default in Snapmaker Orca.
Filamento bloccato
Come liberarlo senza smontare mezza macchina.
Filamento umido da combattere
Stampa problematica, ma non per colpa dell'umidita'